客户服务热线
13218153000
13218153000
联系人:周经理
手 机:13218153000
电 话:0512-36626237
地 址:江苏省昆山市周市镇周新路36号
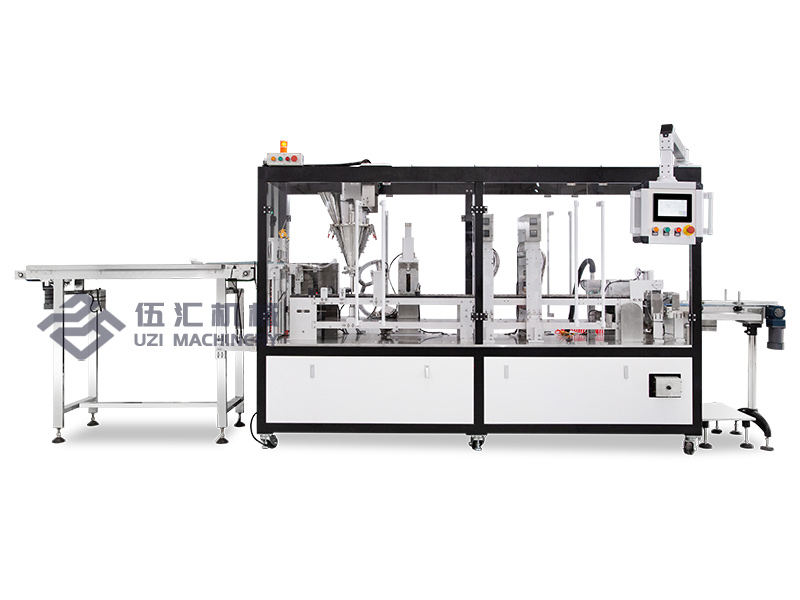
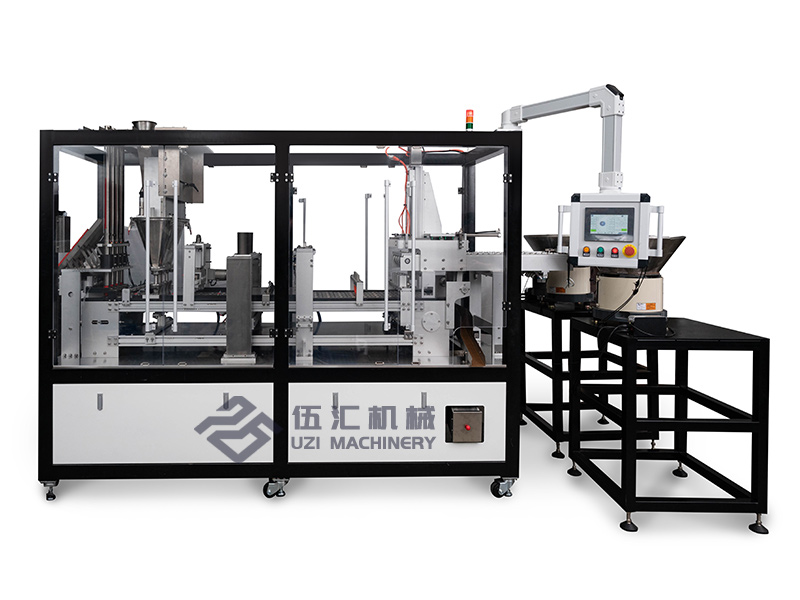
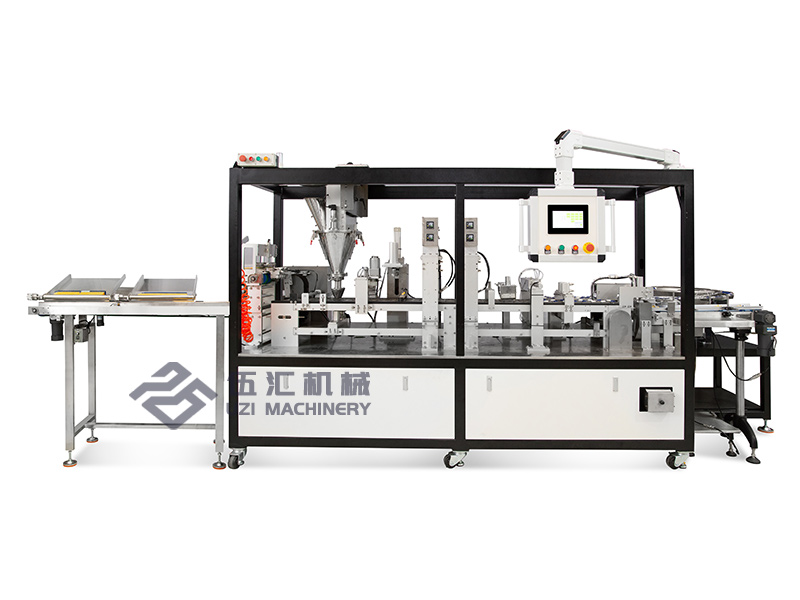
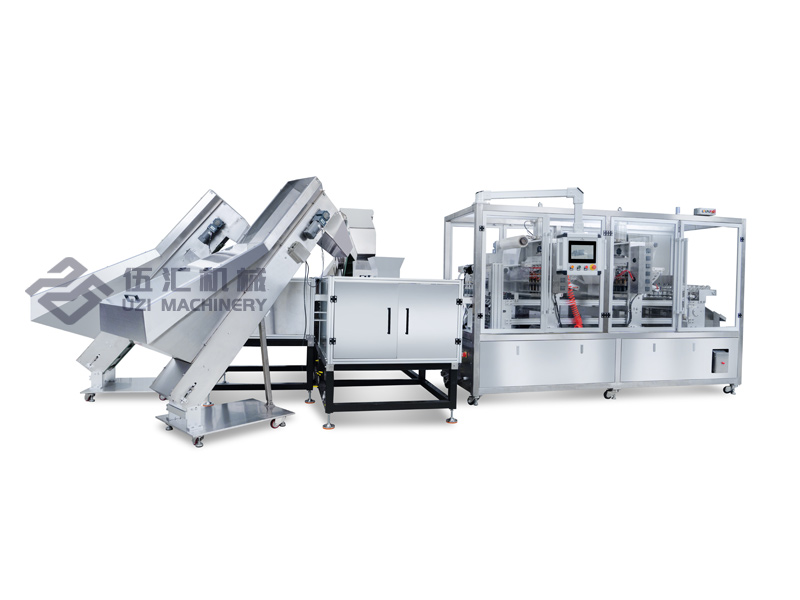
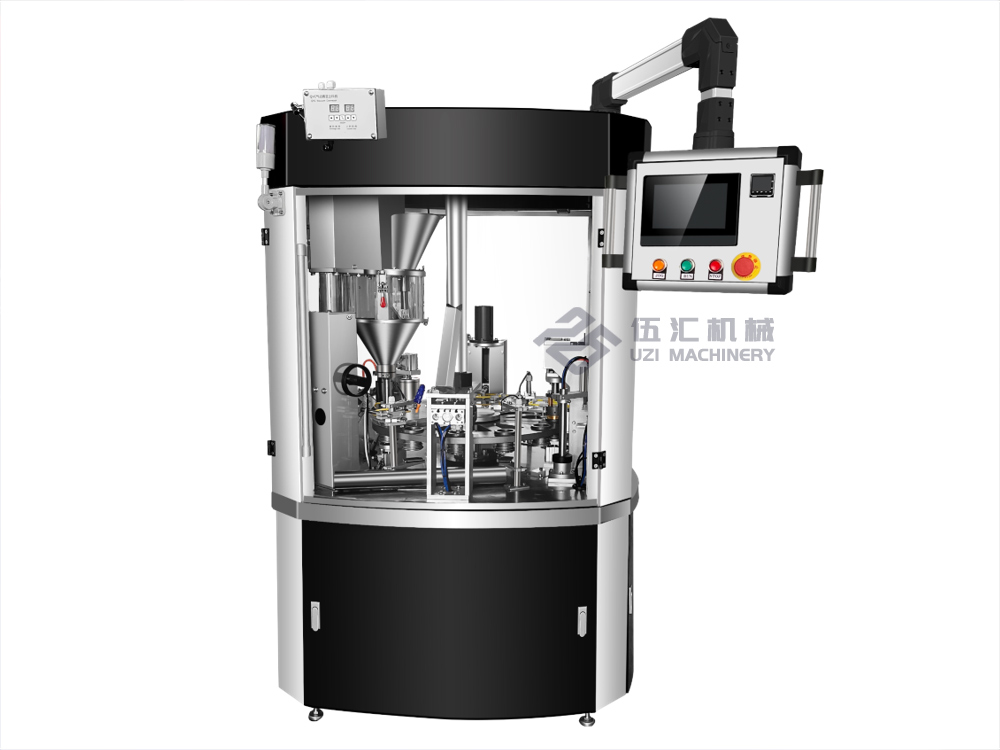
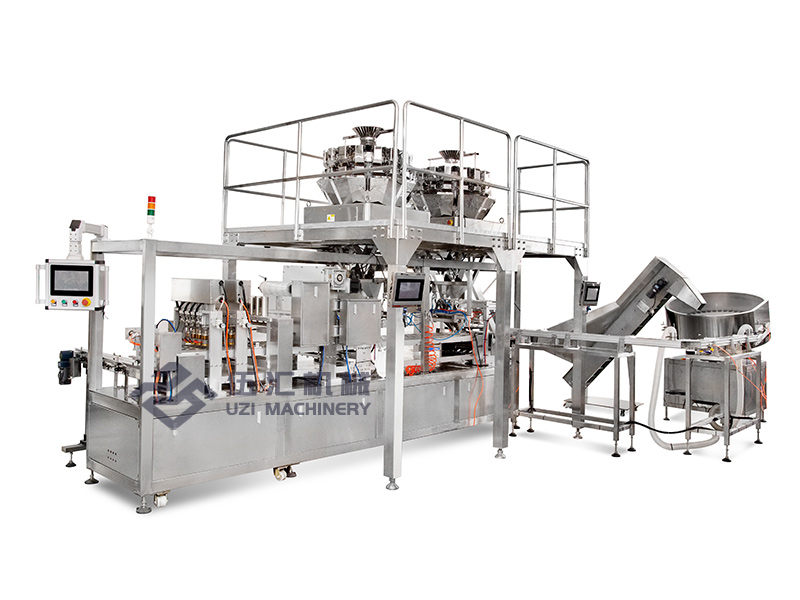
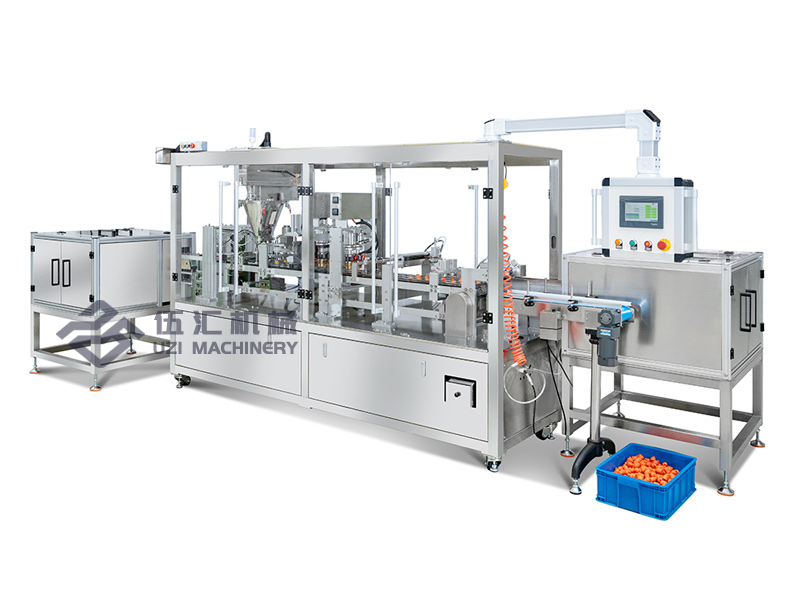
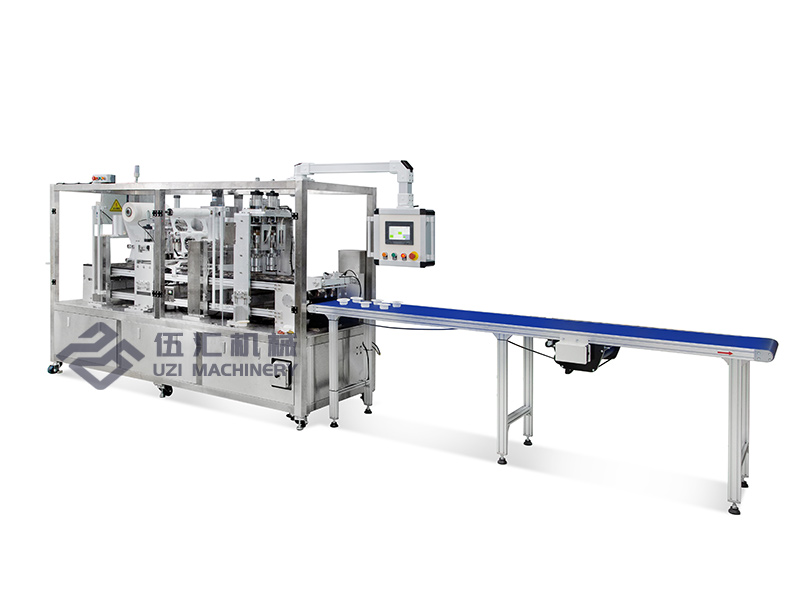
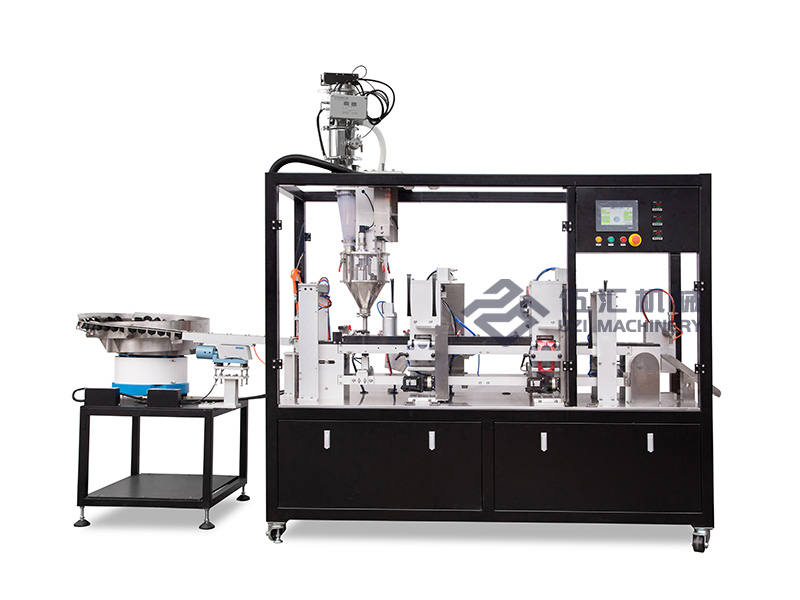
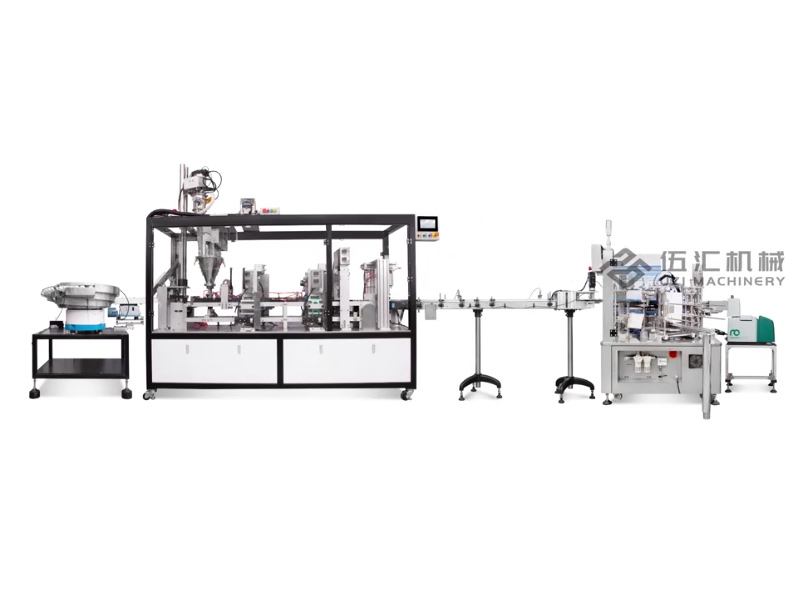
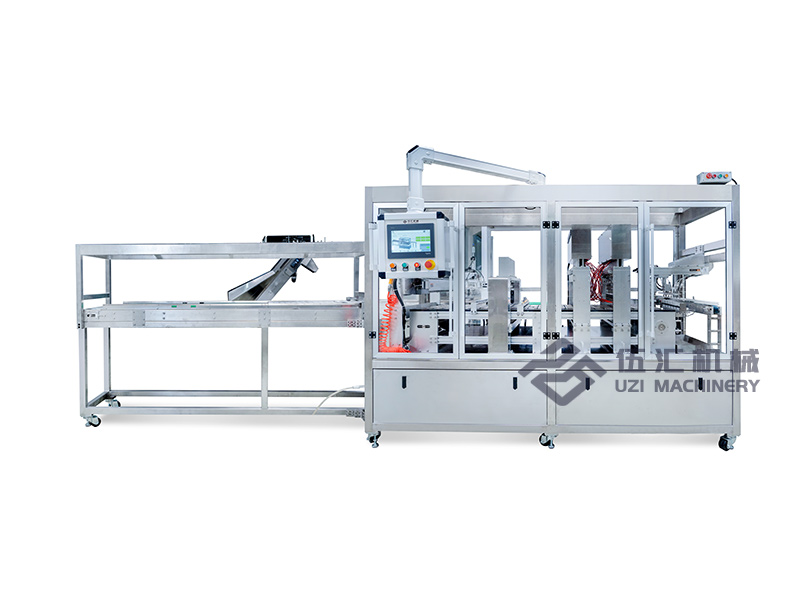
整机是机电一体化 PLC 时序联动设备,核心逻辑:自动送杯定位 → 螺杆定量粉体灌装 → 杯口除尘 → 覆膜热压密封 → 膜裁切 → 出杯,整套动作按设定时序同步执行,多列机型各通道并行作业。
原理:储杯仓堆叠杯体(胶囊 / 方杯),通过真空吸杯 / 机械分杯逐个释放杯体,送入模具座;配套光电传感器做缺杯检测。
检测到有杯:继续执行灌装流程;
检测缺杯:自动跳过灌装、热封,不喷粉,保护模具。
多列机型:一次性同时下放多个杯子,各杯精准卡入定位模,保证同心。
采用伺服螺杆计量(容积式计量),是粉剂最常用方案:
粉体存入料斗;流动性差的粉料配有搅拌破拱机构,防止粉体搭桥不下料;料位传感器维持料斗料位稳定,减少重量波动。
伺服电机驱动螺杆旋转,螺杆每转一圈排出固定体积粉末;通过控制伺服旋转圈数,精准控制出料重量。
✅独立伺服螺杆:每一列螺杆单独电机驱动,可单独校准单杯重量,多列一致性更好。 原理本质:固定螺槽容积 × 转速 / 转数 → 定量出料。 补充:粉体密度变化会带来重量偏差,高精度产线会搭配在线称重反馈修正。
细粉灌装时会飞扬,粉末落在杯口封边位置,会造成假封。
负压除尘(推荐):吸尘嘴贴近杯口,在热封前把封边残留粉末吸走;
简易吹气:压缩空气吹走浮粉,效果弱,细粉容易二次飘到封边。
封膜卷安装在放膜架,伺服牵引膜走膜,光电色标追踪,保证图案对齐;
膜送到杯口上方;
预封 + 终封(二次热封):热封刀下压,在设定温度、压力、保压时间下,铝箔 / 复合膜热封层熔化,和杯口紧密粘合;
原理:热 + 压力,使膜的热封层熔融,与 PP 杯口融合在一起。 保压时间很关键:熔融后保持压力,冷却定型,防止封边回弹、渗漏。
热封完成后,切刀下降,把相连的封膜切断,分离每一个成品杯,废膜由收膜机构卷走。
模具打开,成品由输送带送出,进入下道工序(喷码、装盒等)。
氮气置换:灌装完成、封膜前,向杯内冲入氮气,排出杯内氧气,抑制氧化,延长咖啡粉 / 益生菌保质期。
在线称重:灌装后称重,不合格品剔除,闭环修正螺杆参数。
金属检测:检测粉体中混入金属异物。
PLC 作为主控,触摸屏设定整套工艺参数:落杯延时、螺杆转数、热封温度 / 压力 / 保压时间、走膜速度; 伺服、气缸、传感器互相联锁,一个工位异常,触发联锁保护(缺杯、缺膜报警停机)。
版权所有 © 伍汇机械 备案号:苏ICP备2024139519号 免责声明
技术支持:甘果云建站平台
服务热线
管理员
该内容暂无评论